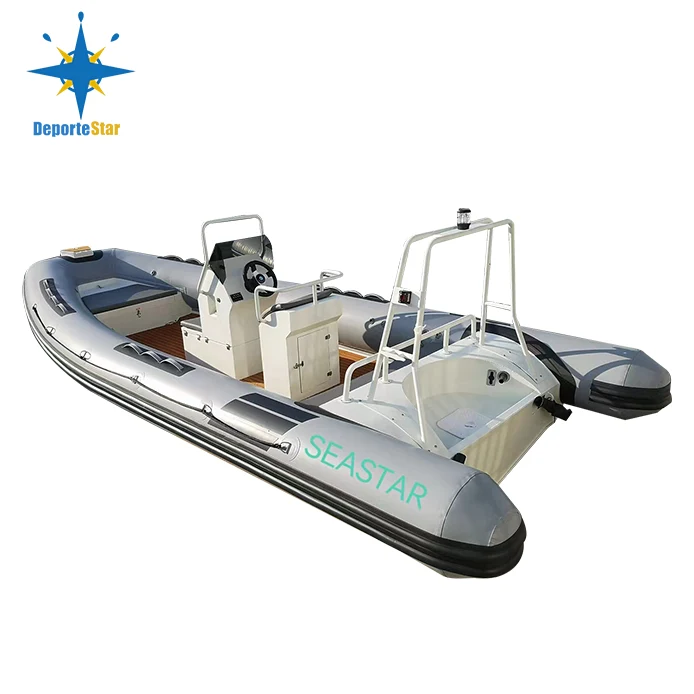
船体の材質の選択は、リジッドインフレータブルボートの仕様において最も重要な決定の 1 つです。この記事では、その理由を検討します。リブボートアルミ船体は、海水、サーフゾーン、遠隔地海岸線での構造的な弾力性、予測可能な重量配分、および長寿命を要求するオペレーターにとっての参照標準となっています。議論は冶金や溶接の検査から船体の形状、腐食管理、実際のメンテナンスルーチンに移り、最後に実用的な選択基準とよくある質問で終わります。
目次
要求の厳しい作戦にアルミニウムが船体として選ばれた理由
硬いインフレータブル ボートは、浮力チューブの下の構造と同じくらいの能力しかありません。膨張可能なカラーは予備の浮力と防舷材を提供しますが、硬い底部はエンジンの負荷を支え、滑走力を伝達し、水、砂、砂利、ドック構造物によるあらゆる衝撃を吸収します。船底が適切に指定された船舶用アルミニウム合金で製造されている場合、この船は、過酷な任務において複合船体ではなかなか達成できない特性の組み合わせを獲得します。
専門文献では、アルミニウムの船体は頑丈で、複合材の代替品よりもはるかに摩耗や損傷に耐えられるとよく説明されています。運用上の観点から見ると、この堅牢性は、ボートが高速でビーチに乗り上げたときに最も顕著に現れます。このような操作では、グラスファイバー製の船体の底が引き裂かれる可能性がありますが、溶接されたアルミニウム構造により通常は耐えられます。救助隊、パトロール隊、ダイビングチーム、島への移動オペレーターにとって、その寛容さは贅沢ではありません。それはミッションの要件です。
の選択リブボートアルミ船体長期にわたる構造検査も簡素化されます。無傷のゲルコート皮膜の裏側に水分の侵入を隠すことができる芯入り複合底部とは異なり、塗装または粉体塗装されたアルミニウム表面では、喫水線やファスナーの周囲でコーティングの損傷や初期の腐食が明らかになります。この透明性により、所有者や整備工場は、外観上の小さな問題が構造上の問題になる前に介入することができます。
海洋グレードの冶金と溶接の完全性に関する規律
すべてのアルミニウムが同じように作られているわけではなく、実用的な船体と長寿命の船体の違いは合金の仕様から始まります。プロ仕様の硬質インフレータブル構造の主な素材は 5083-H116 アルミニウム合金です。マグネシウム含有量 (通常 4.0 ~ 4.9% の範囲) は、陽極酸化やコーティングのみに依存することなく、塩水攻撃に対する固有の耐性を提供します。また、この合金は約 317 MPa の引張強度を示し、外水域での高速輸送中に発生する繰り返しの衝撃荷重に耐える能力を備えています。
合金に合わせた溶接プロセス
船舶用アルミニウム底の製造は、機械的固定や接着ではなく、制御された溶接に依存しています。タングステン不活性ガス溶接と金属不活性ガス溶接の両方が使用され、溶加合金は母材と一致し、接合部の延性を維持するように選択されます。 5083 合金の高温割れに対する低い感受性はこれらのプロセスをサポートし、適切に実行された溶接により母材金属の 90% に近い接合強度が達成されます。
溶接の品質は目視検査だけでは判断できません。超音波試験は、重要なクロスジョイントやシーム交差部に適用され、不完全な溶け込みやスラグの混入などの内部欠陥、つまり周期的なプレーニング荷重下で疲労亀裂を引き起こす可能性のある状態を検出します。適切な充填冶金、資格のある溶接工、および非破壊検査の組み合わせが、構造船体と単なる水密構造の船体を区別します。
板厚よりも溶接の一貫性が重要な理由
初めて購入する人によくある誤解は、プレートが重いだけで耐久性が保証されるということです。実際には、一貫した完全溶け込み溶接と適切に設計された縦方向の補強材を備えた適度な板厚は、一貫性のない溶接で接合された厚い板よりも優れた性能を発揮します。溶接されたアルミニウム構造はシステムとして機能します。プレート、フレーム、キール、トランサムは、応力集中を生じさせることなく、ビーチ、トレーラーサポート、エンジン推力からの点荷重を分散する必要があります。したがって、超音波検査と制御された溶接手順は製造上の形式的なものではありません。それらは、船体の荷重経路が設計どおりに実行されたことの証拠です。
| 構築要素 | 仕様の焦点 | 運用上のメリット |
|---|---|---|
| ベース合金 | 5083-H116 マリングレードプレート | 耐塩水腐食性と衝撃強度 |
| 溶接工程 | 適合フィラーを使用した TIG および MIG | 接合部の延性と高温割れに対する耐性 |
| 重要な接合部の検査 | 縫い目交差部の超音波検査 | 保守前の内部溶接欠陥の検出 |
| 構造フレーム | 縦方向および横方向の補強材 | 底部とトランサム全体の荷重分散 |
| 表面保護 | 粉体塗装または高張力クロメート前処理 | 目に見える損傷表示付きのバリア保護 |
船体のジオメトリ、デッドライズ、乗り心地の質
アルミニウムの底部は、単に船首で上向きに曲げられた平らなシートではありません。水中のプロファイルによって、ボートが変位からプレーニングにどのように移行するか、後続の海でどのように動作するか、急な波を横切るときに乗組員がどの程度の罰を吸収するかが決まります。ディープ V ハルとステップド ハルという 2 つの幾何学的なファミリーがプロフェッショナルなリジッド インフレータブル デザインを支配しています。
Deep-V の代替案
多くの場合 23 度程度のかなりのデッドライズ角を備えたディープ V ボトムは、実際の海況で自信を持って予測可能な乗り心地を維持しながら、エンジン出力を前進運動に変換するように設計されています。鋭いエントリーが波面を切り裂き、徐々に平坦になっていく船尾セクションが揚力を生み出します。短く険しい海に定期的に遭遇するオペレーターにとって、快適さと方向安定性の基準となるのはディープ V フォームです。
段付きハルと抗力低減
段付きの船体形状では、底面に 1 つ以上の横方向の切れ目が導入されます。空気がステップに引き込まれると、エアレーションによって濡れた表面と摩擦が軽減され、所定の入力パワーでより高い速度が可能になります。このアプローチにはトレードオフがないわけではありません。ステップによってエアレーションが発生してウォータージェットの効率が妨げられる可能性があり、ステップの設計が不十分であると、ターンで予測できないハンドリングが発生する可能性があります。設計者は、方向制御のために中心線に沿ったきれいな水の流れを維持しながら、チャインからキール中央に向かってエアレーションを増やす U 字型の「デルタ ステップ」などのバリエーションで対応しました。バイヤーにとっての教訓は、段付き底はパフォーマンスツールであり、普遍的なアップグレードではないということです。意図した速度範囲と推進タイプに一致する必要があります。
梁、喫水線、デッキユーティリティ
船体の形状も使用可能なスペースを左右します。ビームの増加により、滑走中に濡れた船体の設置面積を必ずしも増加させることなく、安定性、甲板面積、積載量が向上し、不必要な抗力が回避されます。救助ボートや移送ボートの場合、その追加のビームは乗組員や機器にとってより安全な作業スペースになります。ビーム、デッドライズ、およびチューブの直径の間の相互作用は、海軍の構造が運用上の実用性を満たす場所であり、これが、既製の船体形状が特殊な任務に十分に役立つことがほとんどない主な理由です。
重量、積載量、推進効率
重みは、あらゆるパフォーマンス計算における沈黙の変数です。船体が軽量化すると、所定の速度に達するために必要な出力が減り、巡航時の燃料消費量が減り、トレーラー走行や進水時の重機への依存が軽減されます。アルミニウムの重量上の利点は測定可能です。よく設計された 6 メートルのアルミニウム製の硬質インフレータブル船体の重量は、通常、同等のガラス強化プラスチック船体より 30 ~ 40% 軽量です。その違いは船舶の仕様全体に波及します。
底部が軽量になると、同じエンジンでより高い最高速度を実現することができ、より小型で安価な船外機で同じ速度を達成することもできます。また、ボートを設計排水量を超えて押し出すことなく、燃料、乗組員、およびミッション機器の積載余裕を増加させます。ダビットでボートを持ち上げたり、改良されていないスロープから進水したりするオペレーターにとって、軽量化が配備の実現可能性と不可能性の決定要因となることがよくあります。
重量の話は純粋にスピードの問題ではありません。船体が軽くなると、トレーラー、吊り上げ装置、牽引車両が吸収しなければならないエネルギーも減少します。頻繁に打ち上げられるシーズンを通じて、その削減は付属機器の磨耗の減少と物流上の制約の減少につながります。トレードオフは、非常に軽いアルミニウムの船体は荷重分散の影響をより受けやすいことです。オペレーターはメーカーの重心ガイダンスを尊重し、設計荷重点から遠く離れたところに重いギアを集中させないようにする必要があります。
アルミニウムとグラスファイバー:誇大広告のない正直な比較
グラスファイバーは依然として正当な船体素材であり、どちらを選択するかは、普遍的にどちらが優れているかという単純な問題ではありません。公正な比較により、各材料がどこで優れているか、およびそれぞれがオペレータにコストを課すかがわかります。
| 考慮 | アルミニウム船体 | グラスファイバー船体 |
|---|---|---|
| 衝撃応答 | 局部的にへこみや変形がある。通常、大規模な再構築を行わずに修復可能 | 亀裂や穴が開く可能性があります。修理にはラミネートとゲルコートのマッチングが必要です |
| 重さ | 同等のサイズの場合、通常 30 ~ 40% 軽量 | より重い;安定性は向上しますが、牽引と電力の需要が増加します |
| 海水耐久性 | 合金とコーティングシステムが正しい場合は優れています。陽極の規律が必要 | ガルバニック腐食には耐性がありますが、時間の経過とともに浸透圧膨れや吸水に対して脆弱になります。 |
| 騒音と乗り心地の柔らかさ | より多くの構造ノイズを伝達する可能性があります。 Deep-V とフレーム設計によりこれが軽減されます | マスダンピングとラミネートダンピングにより、一般的により静かでソフトな乗り心地 |
| 修理専門 | 構造作業には訓練を受けた船舶用アルミニウム溶接工が必要です | 広く利用可能な複合修復スキル |
| 寿命後のリサイクル可能性 | リサイクル性の高いアルミニウム含有量 | 硬化した複合材料のリサイクル可能性は限られている |
グラスファイバー製の船体は、その質量が大きいため、状況によっては耐航性と安定性が向上する傾向があります。この質量は、より低速で予測可能なドリフトの恩恵を受ける専用の釣りプラットフォームにとって利点となる可能性があります。しかし、よく発達したデッドライズと戦略的なバラスト配置を備えた最新のアルミニウム設計により、そのギャップは大幅に狭まりました。したがって、決定は、包括的な材料の優先順位ではなく、ビーチング頻度、トレーリング距離、ペイロードの優先順位、修理インフラストラクチャなどの運用プロファイルに基づいて決定される必要があります。
もう 1 つの実際的な違いは、ノイズに関するものです。アルミニウムは振動を効率的に伝導するため、抑制されていない船体はエンジン音や水音を増幅させる可能性があります。評判の良いビルダーは、構造の詳細、エンジン取り付けの分離、デッキ処理を通じてこの問題に対処します。購入者が評価するリブボートアルミ船体操舵室や乗客エリアでの構造物由来の騒音に注意を払い、穏やかな水面での巡航と波状の状態での通過の両方を含む海上試験を要求する必要があります。
海水サービスにおける腐食管理
アルミニウムボートに関する最大の誤解は、メンテナンスフリーであるということです。アルミニウムは鋼のように錆びませんが、電気化学的に活性であり、塩水は効率的な電解質です。アルミニウム上に自然に形成される保護酸化層は、合金の選択、コーティング システム、および陰極防食が調整されたシステムとして管理されていない場合、塩水環境で劣化し、表面が腐食しやすくなる可能性があります。
3 つの腐食の脅威
電解腐食は、海水などの電解質内で異種金属が電気的に接触すると発生します。ステンレス鋼のファスナー、青銅のスルーハル、アルミニウム構造は、適切に隔離されていないと腐食セルを形成する可能性があります。漂遊電流腐食は、船内または近くのマリーナ インフラストラクチャの電気的故障によって引き起こされる、関連性はあるものの明確な脅威です。 3 番目の脅威は、閉じ込められた湿気、スケール、コーティングの失敗による単純な隙間腐食で、特に継手の周囲や喫水線で発生します。
バリアコーティングと犠牲陽極
多層防御はプロの標準です。バリア コーティング (粉体塗装、陽極酸化処理、または高品質の塗装システム) は、電解液を裸の合金から遠ざけます。粉体塗装は厚く耐久性のあるバリアを提供しますが、傷があるとむき出しのアルミニウムが露出するため、塗装を検査して修正する必要があります。犠牲陽極は優先的に腐食することで陰極防食を提供します。犠牲陽極は船体の露出プロファイルに応じてサイズを決めて配置する必要があります。アノードは通常、船外機、エンジン クランプ ブラケット、および必要に応じてトリム タブまたは船体に取り付けられたハードウェアに取り付けられます。
ハードウェアの分離も同様に重要です。ステンレス鋼とアルミニウムの間の電気経路を遮断するために、ファスナーは絶縁ワッシャーまたはシーラントを使用して取り付ける必要があります。この関係を考慮せずにアフターマーケットのブラケット、電子機器、または付属品を追加したオーナーは、締結穴の周囲の船体を攻撃する局所的な腐食セルを作成する可能性があります。原理は単純です。海水環境における金属間の新たな接触はすべて、意図的な隔離の決定に値します。
船体の寿命を延ばす定期的なメンテナンス
溶接されたアルミニウム底部は長期間使用できる構造ですが、その寿命は自動的に長くなるわけではありません。メンテナンス体制は構造修理に比べて簡単で安価ですが、アルミニウムは壊れにくいと認識されているため、無視されることがよくあります。規律あるルーチンは、材料の特定の故障モードに対処します。
- 塩水が隙間に集中する前に、海水に出かけるたびに船体、デッキ、チューブ、フィッティングを真水ですすいで、塩分沈着物を取り除いてください。
- 犠牲陽極を定期的に検査し、元の質量の約半分まで腐食したら交換してください。
- 溶接部、ファスナー、給水ラインの領域にコーティングの傷、金具の緩み、または孔食の初期の兆候がないか確認してください。
- 溜まった塩水がアルミニウムの構造物に閉じ込められたままにならないように、排水路をきれいに保ちます。
- アルミニウムおよびコーティングされた表面用に配合された洗浄剤を使用してください。強い酸性またはアルカリ性の洗剤はバリア層を損傷する可能性があります。
- 特に腐食セルが発生しやすい喫水線より下や継手の周囲では、コーティングの損傷を直ちに補修してください。
係留所やマリーナバースに保管されているボートの場合、船体が水没したままになるため、メンテナンスの負担が増大します。定期的に引き上げたり、浮きポンツーンに持ち上げたりすることで、デッキからは実行できない底部と陽極の検査が可能になります。陽極の消耗は進行性であり、船体自体が犠牲要素になるまで静かに進行するため、使用頻度の高い専門サービスのオペレーターは、陽極の検査を季節的な思いつきではなく、スケジュールされたタスクとして扱う必要があります。
プロのバイヤーの選択基準
アルミニウム底の硬質インフレータブル ボートを指定するには、長さとエンジン馬力を選択するだけでは不十分です。次の基準は、評価を構造化し、実質的なエンジニアリングとマーケティング言語を区別するのに役立ちます。
- 合金の仕様とトレーサビリティを確認します。プレートのグレード、焼き戻し、および工場の認定を求めてください。 5083-H116 は本格的な海洋サービス向けの参考資料です。指定されていない「海洋アルミニウム」は同等ではありません。
- 溶接と検査のプロトコルを確認します。 TIG および MIG プロセスは合金に適合する必要があり、重要な接合部は超音波検査を受ける必要があります。これらの手順を説明できないビルダーがそれらを制御できる可能性は低いです。
- 実際の運用プロファイルに照らして船体の形状を評価します。深いV字型のボトムは急なチョップやオフショアトランジットに適しています。段付きの底は高速スプリントの要件に適している可能性がありますが、操作性を確認するには海上試験が必要です。
- コーティングシステムとアノード計画を検討します。粉体塗装または文書化された塗装システムと、適切なサイズのアノードおよび隔離されたハードウェアとの組み合わせが、海水サービスのベースラインです。
- 積載された海上試運転をリクエストしてください。重量配分、エンジン トリム、および実際の積載量での船体の姿勢は、パンフレットの性能数値よりも有益です。
- アフターセールスサポートとドキュメントを確認してください。メンテナンススケジュール、アノードの位置、コーティングのタッチアップガイダンス、および構造保証条件は書面で提供する必要があります。
社内で設計と生産管理を行う専門メーカーにより、構造の連続性を損なうことなくカスタマイズに対応できます。実証済みのプラットフォームを求めるオペレーターにとって、シースターは、海洋グレードのアルミニウム船体を備えた硬質インフレータブル ボートを製造し、救助、パトロール、観光、レジャー用途にわたる構成を提供しています。同社の生産経験と輸出実績は、製造基準と配送能力を比較するバイヤーにとって有益な参照点となります。